Přejít na obsahovou část stránky

Nulový bod v CNC obrábění: jak funguje a kdy se vyplatí?

Nulový bod v CNC obrábění je opakovatelně přesné rozhraní mezi stolem stroje a výměnnou paletou, přípravkem nebo svěrákem. Umožňuje připravit obrobek mimo stroj, celou sestavu rychle vložit do stejné polohy a po potvrzení upnutí pokračovat v obrábění bez zdlouhavého nového ustavování. Největší přínos má tam, kde se zakázky vracejí, často se mění sortiment nebo má na stroj navazovat automatizace.

Pojem se nesmí zaměňovat s nulovým bodem obrobku, například se souřadným systémem G54 v řídicím systému CNC. Zero-point upínání vytváří fyzické rozhraní. Nulový bod obrobku v programu určuje, odkud stroj počítá souřadnice. Aby celek pracoval správně, musí na sebe mechanické ustavení, měření i program navazovat.

Co je nulový bod v CNC obrábění? 

Systém nulového bodu tvoří základna nebo upínací hnízdo na stroji a odpovídající čepy na paletě, přípravku či jiném nosiči obrobku. Při založení se čepy navedou do hnízd, přesné plochy určí polohu a mechanismus sestavu stáhne k dosedací ploše. Konstrukce se podle výrobce liší, ale vždy musí oddělit tři úlohy: polohování, zachycení provozních sil a bezpečné zajištění. 

Nulový bod není samostatný výrobek, který automaticky vyřeší přesnost celé operace. Výsledek ovlivňuje stůl stroje, základna, paleta, přípravek, podpěry, obrobek i jejich dosedací plochy. Každé rozhraní přidává vlastní toleranci a může snížit tuhost sestavy. 

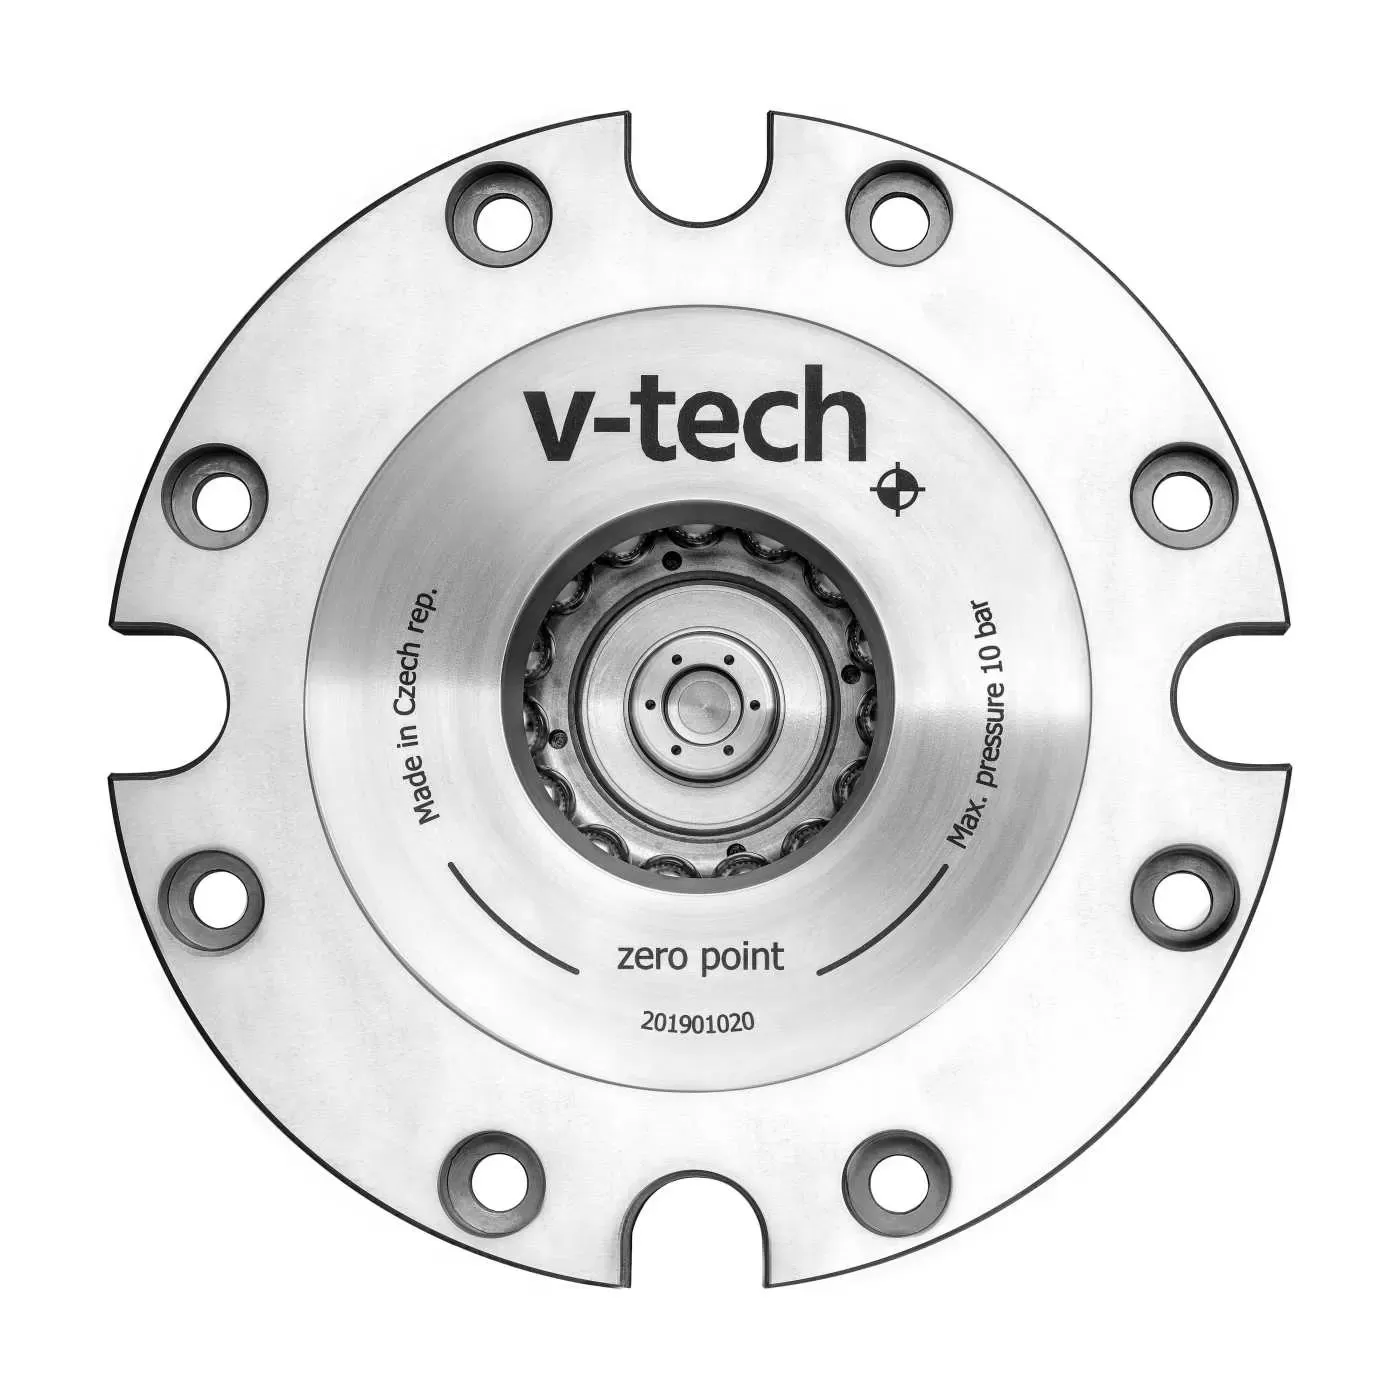
Pneumatické upínací hnízdo NES-T 135 systému ZEPO-v

Nulový bod upínání není nulový bod programu

V praxi se používá několik podobných výrazů:

Pojem

Co označuje

Kde vzniká chyba

Nulový bod stroje

Referenci danou konstrukcí a řízením stroje

Nelze ho zaměnit za polohu konkrétního dílu

Nulový bod obrobku

Počátek souřadnic programu, například G54

Musí odpovídat skutečně ustavenému dílu

Zero-point upínání

Mechanické rozhraní pro opakované založení palety nebo přípravku

Samo neurčuje programové souřadnice

Správný postup proto spojuje mechanické ustavení s naměřenou a spravovanou korekcí. Pokud se změní paleta, přípravek nebo výška sestavy, je nutné ověřit, že použitý souřadný systém stále odpovídá skutečnosti.

Jak funguje zero-point upínání?

Obsluha nebo robot připraví paletu mimo stroj, očistí styčné plochy a vloží ji do upínacích hnízd. Systém paletu přesně navede a stáhne k základně. Teprve po potvrzení stavu upnuto může řízení uvolnit start cyklu. Uvolnění probíhá podle konstrukce pneumaticky, hydraulicky nebo mechanicky.

Z čeho se systém skládá?

Část systému

Úloha

Co je nutné ověřit

Upínací hnízdo nebo základna

Přijímá čep, polohuje a drží paletu

Nosnost, směr zatížení, zástavbu a způsob ovládání

Upínací čep

Spojuje paletu nebo přípravek s hnízdem

Kompatibilitu, montáž, počet a rozmístění čepů

Paleta nebo přípravek

Nese obrobek a přenáší řezné síly

Tuhost, hmotnost, vyložení a přístup nástroje

Dosedací a vodicí plochy

Určují skutečnou polohu sestavy

Čistotu, poškození, opotřebení a údržbu

Ovládání a snímače

Uvolňují systém a potvrzují jeho stav

Tlak, logiku signálů a bezpečné chování při poruše

Při použití více hnízd je důležité zabránit přeurčení sestavy. Jednotlivé čepy mohou mít odlišnou polohovací funkci, například pevnou a kompenzační. Přesné řešení vždy vychází z rozměrů palety, směru sil a tolerancí konkrétní operace.

Jak vypadá bezpečná výměna palety?

  1. Připravte paletu a obrobek mimo stroj.
  2. Očistěte čepy, hnízda a dosedací plochy.
  3. Založte paletu bez nárazu a v předepsané orientaci.
  4. Aktivujte upnutí a ověřte potvrzení stavu - upnuto.
  5. Spusťte cyklus až po splnění bezpečnostních podmínek.

Jak nulový bod zkracuje seřizovací čas?

Klasické založení často zahrnuje montáž svěráku nebo přípravku, hrubé ustavení, vyrovnání úchylkoměrem, dotažení, nové měření a kontrolu prvního kusu. Systém nulového bodu nahrazuje opakovanou část tohoto postupu definovaným rozhraním. Obrobek může zůstat ve svěráku či přípravku, ale přenáší se celá připravená sestava.

Činnost

Klasické založení

Systém nulového bodu

Příprava obrobku

Převážně ve stroji

Převážně mimo stroj, především u rozměrných dílů, kdy ustavení trvá značný čas.

Poloha přípravku

Znovu se ustavuje a měří

Navazuje na definované rozhraní upínací základny nebo jejího rastru.

Výměna zakázky

Více ručních kroků

Výměna celé palety nebo sestavy

Kontrola po výměně

Rozsah závisí na novém ustavení

Rozsah lze standardizovat podle procesu

Prostoje stroje

Zahrnují značnou část seřízení

Omezují se na výměnu palety nebo přípravku

Nulový bod nezkrátí samotný řezný čas. Snižuje především dobu, kdy stroj čeká na přípravu a ustavení. Výsledek je proto nejlepší měřit jako podíl produktivního času stroje, nikoli pouze jako rychlost jednoho úkonu obsluhy.

Jak spočítat možnou úsporu?

Nejdříve změřte současný čas od posledního vyrobeného kusu předchozí zakázky po první vyrobený kus nové zakázky. Stejnou hranici použijte i po zavedení systému.

Měsíční úspora času = (původní čas výměny − nový čas výměny) × počet výměn za měsíc

Pro orientační ekonomický výpočet vynásobte uspořený čas interní cenou strojní hodiny. Poté přičtěte náklady na palety, přípravky, rozvody, řízení, montáž, údržbu a školení. Rozhodnutí má vycházet z vlastních měření, protože počet výměn i cena prostoje se mezi provozy výrazně liší.
Proč nulový bod pomáhá v opakované a malosériové výrobě? 

Přínos neurčuje pouze velikost série. Rozhodující je, jak často se výroba vrací na stroj a kolik neproduktivního času vzniká při každé změně. Proto může mít zero-point upínání vysokou hodnotu i v malosériové výrobě s mnoha variantami. 

Typické přínosy jsou: 

  • rychlejší návrat opakované zakázky na stroj; 
  • příprava další palety během probíhajícího obrábění; 
  • menší závislost na ručním vyrovnávání přípravku; 
  • standardizovaný postup mezi stroji a pracovišti; 
  • snazší předání palety robotu nebo manipulačnímu systému; 
  • možnost měřit a zlepšovat výměnu jako opakovaný proces. 

Systém může pomoci také při obrábění z více stran. Paletu nebo přípravek lze přesouvat mezi kompatibilními základnami, aniž by bylo nutné uvolnit samotný obrobek. Tím se omezuje kumulace chyb z opakovaného vyjmutí a nového upnutí dílu. Vždy však musí být ověřena návaznost souřadných systémů a kontrolní strategie. Nutnou podmínkou je stejný typ upínacích hnízd a jejich rozteč. Toto je nutný a stěžejní parameter pro sdílení výměnných palet v rámci celého výrobního provozu.

Co rozhoduje o přesnosti, opakovatelnosti a bezpečnosti?

Přesnost popisuje blízkost výsledné polohy k požadované hodnotě. Opakovatelnost říká, jak podobná je poloha při opakovaných výměnách. Systém může být velmi opakovatelný, ale po chybné kalibraci se může opakovaně vracet do nesprávné polohy. Proto je potřeba měřit obě vlastnosti a posuzovat celou sestavu.

Které vlivy je potřeba hlídat?

Oblast

Riziko

Doporučená kontrola

Čistota rozhraní

Tříska mezi plochami změní polohu nebo sníží dosednutí

Očistit a vizuálně zkontrolovat před každým založením

Stav čepů a hnízd

Otřep, koroze nebo opotřebení zhorší polohování

Pravidelná prohlídka a evidence údržby

Tuhost a vyložení

Sestava se pod řeznou silou deformuje nebo rozkmitá

Ověřit zatížení, vyložení sestavy a směr sil výpočtem nebo zkouškou

Upínací stav

Paleta není plně zajištěna

Kontrola tlaku a potvrzení signálu upnuto

Korekce a program

Správně upnutá sestava pracuje s nesprávným offsetem

Řízená správa korekcí a kontrola prvního kusu

Ztráta energie

Uvolnění nebo neřízený stav

Posoudit bezpečné chování podle konstrukce a rizik stroje

Jak funguje systém ZEPO-v v praxi? 

ZEPO-v je modulární systém pro rychlou výměnu palet, přípravků a dalších sestav. Základ tvoří pneumatická samosvorná upínací hnízda a odpovídající upínací čepy. Podle uspořádání stroje lze pracovat s jednotlivými moduly nebo s připravenými pneumatickými upínacími základnami. 

Při návrhu je potřeba určit počet a rozmístění hnízd, typy čepů, hmotnost a těžiště palety, provozní síly, zástavbový prostor, přívod média a způsob potvrzení upnutí. Teprve potom lze vybrat konkrétní variantu a ověřit její parametry v aktuálním technickém listu. 

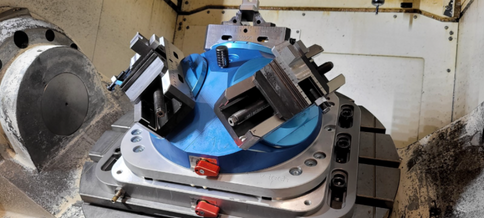
Detail zero-point upnutí přípravku na CNC stroji

Kdy se nulový bod vyplatí a kdy ne? 

Systém dává největší smysl tehdy, když se náklady na opakované seřizování násobí počtem výměn. Nejdříve proto sledujte skutečný provoz a teprve potom vybírejte “železo”. 

Výrobní situace 

Pravděpodobný přínos 

Co ověřit před rozhodnutím 

Opakované malé série 

Rychlý návrat známé sestavy 

Počet návratů a čas opětovného ustavení 

Časté změny sortimentu 

Kratší prostoje mezi zakázkami 

Dostatek palet a standardizaci přípravků 

Příprava mimo stroj 

Vyšší využití CNC 

Prostor, obsluhu a kontrolní pracoviště 

Více kompatibilních strojů 

Přenos sestavy mezi pracovišti 

Shodné rozhraní, korekce a nosnosti 

Robotická obsluha 

Opakovatelná manipulace a řízený stav 

Snímače, signály, čištění a řešení poruch 

Jednorázový díl s dlouhým cyklem 

Omezená úspora z výměny 

Zda přínos ospravedlní přípravek a integraci 

Nestabilní nebo znečištěné prostředí bez údržby 

Riziko ztráty opakovatelnosti 

Možnost spolehlivého čištění a kontroly 

Nulový bod nenahrazuje svěrák ani přípravek. Často je pouze nosným rozhraním pod nimi. U jednoduchých jednorázových operací může být kvalitní mechanický svěrák hospodárnější. U vracejících se zakázek může kombinace svěráku na výměnné paletě spojit univerzálnost s rychlou změnou celé sestavy. 

Jak zavést systém nulového bodu v osmi krocích? 

  1. Změřte současný čas výměny až po první dobrý kus. 
  2. Vyberte zakázky s nejvyšším počtem opakovaných seřízení. 
  3. Popište obrobek, operace, řezné síly, hmotnost a těžiště sestavy. 
  4. Navrhněte paletu, přípravek, počet hnízd a funkci jednotlivých čepů. 
  5. Ověřte tuhost, nosnost, přístup nástroje a odvod třísek. 
  6. Definujte čištění, kontrolu upnutí, korekce a bezpečné chování při poruše. 
  7. Proveďte zkušební sérii a změřte opakovatelnost celé sestavy. 
  8. Standardizujte pracovní postup, údržbu, školení a evidenci výsledků.

Shrnutí 

Nulový bod v CNC obrábění je definované rychlovýměnné rozhraní, které vrací paletu nebo přípravek do opakovatelné polohy. Největší přínos má při častých změnách, vracejících se zakázkách, přípravě mimo stroj a automatizaci. Úsporu je potřeba měřit od posledního dobrého kusu předchozí zakázky po první dobrý kus nové zakázky. 

Spolehlivost systému stojí na čistotě dosedacích ploch, správném rozmístění čepů, tuhosti sestavy, řízených korekcích a potvrzení upnutého stavu. Katalogový údaj jednoho modulu není výsledkem celé operace. Ten musí potvrdit výpočet, měření a zkouška na konkrétním stroji. 

Časté otázky

  • Jak funguje zero-point upínání?
    Upínací čepy na paletě se vloží do přesných hnízd na stroji. Rozhraní sestavu navede, stáhne k dosedacím plochám a bezpečně zajistí. Po potvrzení stavu upnuto může začít obrábění. Konkrétní ovládání může být pneumatické, hydraulické nebo mechanické. 
  • Kdy se vyplatí nulový bod?
    Nejčastěji při vracejících se zakázkách, častých změnách sortimentu, přípravě palet mimo stroj a automatizaci. Rozhodující není pouze velikost série, ale součet času ušetřeného při všech výměnách. 
  • Jaký je rozdíl mezi nulovým bodem a klasickým svěrákem?
    Svěrák drží samotný obrobek. Systém nulového bodu obvykle drží celou paletu, přípravek nebo svěrák a umožňuje rychle vyměnit sestavu. Obě řešení se proto často používají společně. 
  • Co ovlivňuje opakovatelnou přesnost upnutí?
    Čistota a stav čepů, hnízd a dosedacích ploch, správné dotažení, teplota, tuhost palety, vyložení, zatížení a kvalita měřicího postupu. Hodnotit je potřeba celý řetězec od stolu stroje po obrobek. 
  • Lze zero-point upínání použít v automatizaci?
    Ano, pokud systém poskytuje jednoznačně vyhodnotitelný stav upnuto a uvolněno, je vyřešeno čištění rozhraní, přítomnost palety a bezpečné chování při ztrátě energie nebo tlaku. Integrace musí projít posouzením rizik celého stroje. 

Zanechte nám dotaz, ozveme se Vám co nejdříve

  • Položky označené hvězdičkou (* ) jsou povinné.

Použité zdroje 

  1. ISO 16090-1:2022. Machine tools safety. Machining centres, milling machines, transfer machines. https://www.iso.org/standard/81558.html 
  2. ISO 12100:2010. Safety of machinery. General principles for design. Risk assessment and risk reduction. https://www.iso.org/standard/51528.html 
  3. ISO 230-2:2014. Test code for machine tools. Determination of accuracy and repeatability of positioning of numerically controlled axes. https://www.iso.org/standard/55295.html 
  4. ISO 5459:2024. Geometrical product specifications. Datums and datum systems. https://www.iso.org/standard/87855.html 
  5. Státní úřad inspekce práce. Desatero bezpečné práce u obráběcích strojů. https://www.suip.cz/documents/20142/43837/desatero_obrabeci_stroje.pdf/272edf70-0af7-18ed-9d3f-04bba078f79a 

Autorský box

Autor: v-tech s. r. o. 
Odborný garant: Michal Vašát
Aktualizováno: září 2026

Tento web využívá cookies

Tento web používá k poskytování služeb, personalizaci reklam a analýze návštěvnosti soubory cookie. Používáním tohoto webu s tím souhlasíte. Zobrazit podrobnosti