Přejít na obsahovou část stránky

Automatizace CNC strojů bez výměny celé linky

CNC stroj dokončil obrábění, ale další díl čeká na obsluhu. Při změně zakázky znovu ustavujete přípravek a hledáte referenci. Právě tady může začít automatizace CNC strojů bez výměny celé linky: standardizací upínání, přípravou výměnných palet mimo stroj a následným doplněním zakladače nebo robota. Rozhodující je technický stav stroje, možnost jeho propojení s automatizací a opakovatelnost výrobního procesu. Vhodný postup vychází ze změřených prostojů a z dílů, které skutečně vyrábíte.

model automatizace cnc strojů
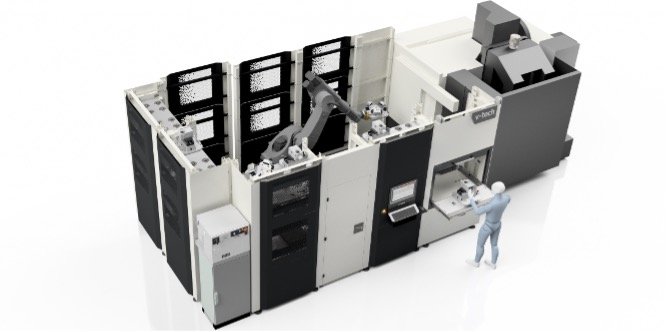
Paletový zakladač VITA s robotickou manipulací a CNC strojem. Produktová vizualizace: v-tech s.r.o.

Proč automatizace CNC nemusí začít nákupem nové linky


Pokud stávající CNC stroj plní požadavky na přesnost, zvládá potřebné operace a má odpovídající technický stav, může být vhodným základem dalšího rozvoje. Ztráty někdy vznikají hlavně při zakládání dílů, přestavování upnutí a čekání mezi cykly. Nové vřeteno ani vyšší rychloposuv tyto prodlevy samy neodstraní.

Postupné rozšíření pracoviště umožňuje nejprve sjednotit přípravky a způsob ustavení. Dalším krokem může být výměnná paleta, automaticky ovládané upínání a později robotická manipulace. Už při prvním návrhu ale určete budoucí požadavky na nosnost, rozměry a řízení, aby další etapa nevyžadovala předělání základního rozhraní.

Možnost dodatečného vybavení se ověřuje pro konkrétní stroj. Posuzuje se přístup do pracovního prostoru, ovládání dveří, dostupná komunikace, přívody médií a návaznost bezpečnostních funkcí. Pokud má stroj opakované poruchy nebo pro požadované díly nestačí jeho parametry, musí se vedle automatizace porovnat také modernizace či výměna stroje.

Základní principy rozebírá článek 10 klíčových otázek o automatizaci CNC. Následující postup pomůže vybrat konkrétní část procesu, kterou má smysl změnit jako první.

Kde má automatizace CNC strojů největší přínos

Nejdřív sledujte, proč stroj stojí. Oddělte čas obrábění od přípravy zakázky, výměny dílu, čištění, kontroly prvního kusu a čekání na pracovníka. Záznam pořiďte u několika reprezentativních zakázek, včetně těch, které se pravidelně vracejí.


Seřízení a opakované ustavování

Při každém návratu stejné zakázky může obsluha znovu montovat svěrák, srovnávat přípravek a nastavovat souřadný systém. Pomoci může definované upínací rozhraní a uchování připravené sestavy. Opakovatelné ustavení přitom nenahrazuje kontrolu čistoty dosedacích ploch, stavu přípravku ani správnosti založení obrobku.


Manipulace a čekání mezi cykly

Krátký obráběcí program může vyžadovat častou přítomnost operátora. Pokud pracovník obsluhuje několik strojů, po skončení programu vzniká fronta na výměnu. Zde se nabízí robotická obsluha nebo automatická výměna palet; volbu určí tvar dílu, způsob upnutí a četnost změn sortimentu.


Příprava další zakázky až po zastavení stroje

Modelová situace: frézovací centrum obrábí jednu zakázku a přípravek pro další leží nepřipravený na vozíku. Po skončení cyklu se stroj zastaví na celou dobu jeho přípravy. Pokud lze další obrobek upnout a připravit na samostatné paletě mimo stroj, část této práce proběhne souběžně s obráběním.


Zjištěná ztráta Možný první krok Co ověřit před rozhodnutím
Dlouhé opakované ustavování Sjednocení upnutí a referenčního rozhraní Opakovatelnost sestavy a požadované tolerance
Příprava dílu uvnitř stojícího stroje Výměnné palety a příprava mimo stroj Počet palet, prostor a organizace přípravy
Čekání na vyjmutí a založení dílu Robotická obsluha nebo zakladač palet Manipulační časy, uchopení a řízení cyklu
Stroj končí s odchodem obsluhy Zásoba připravených úloh a automatické zakládání

Stabilita procesu, nástroje, třísky a řešení poruch

Jak fungují výměnné palety a automatické zakladače

Paletizace CNC znamená organizaci výroby pomocí palet, na kterých zůstává upnutý obrobek nebo celý přípravek. Paleta se připojuje k definovanému rozhraní stroje, například systému nulového bodu. Při výměně se přenáší připravená sestava, čímž lze omezit práci v zastaveném stroji.


Výměnná paleta jako základ přípravy mimo stroj

Na první paletě se obrábí, druhou připravuje obsluha. Po dokončení programu se hotová sestava vyjme a nahradí připravenou. Tento princip lze využívat i s ruční manipulací, pokud je pro ni paleta vhodná; samotná paletizace proto ještě neznamená bezobslužný provoz.

Výměnné palety pro automatizaci slouží jako nosiče obrobků nebo upínacích prvků. V nabídce v-tech jsou různé rozměry a konfigurace řady PLT. Při výběru je potřeba sladit paletu se základnou, přípravkem a způsobem manipulace, včetně hmotnosti celé osazené sestavy a přístupu nástroje.


Automatický zakladač pro připravené výrobní úlohy

Zakladač doplňuje palety o zásobník, manipulační mechanismus a řízení jejich předávání do CNC stroje. U každé palety musí být jasné, jaká zakázka na ní čeká, jaký NC program se má spustit a jaké nástroje bude potřebovat. Pouhá zásoba upnutých dílů nestačí, pokud chybí spolehlivá vazba mezi paletou a výrobními daty.

Konkrétním řešením je Zakladač VITA. Je určený pro modulární automatizaci CNC výroby a propojuje výměnné palety, robotickou manipulaci a řídicí software VITA Control. Ten spravuje pořadí výroby a vazbu mezi paletou, zakázkou a NC programem. Kapacitu zásobníku lze rozšiřovat pomocí dalších modulů podle potřeb pracoviště.

Zásobník má smysl dimenzovat podle skutečných úloh. Dlouhý obráběcí cyklus potřebuje jiný počet připravených palet než krátké operace s častou výměnou. Dosažitelnou dobu provozu bez přímého zásahu obsluhy zároveň omezují nástroje, odvod třísek, kontrola procesu a způsob reakce na poruchu.

Co vyžaduje robotická obsluha CNC stroje

Automatická výměna obrobků může využívat přímé zakládání dílů i přenos celých palet. Při přímém zakládání robot uchopí polotovar, vloží ho do upínače a po obrábění vyjme hotový díl. Při manipulaci s paletami přenáší celou připravenou sestavu.

Přímé zakládání může být vhodné pro rodinu dílů s podobným tvarem a způsobem uchopení. Paletový princip usnadňuje práci s různými přípravky, protože robot může používat společné manipulační rozhraní. Rozhodnutí vyžaduje porovnání obou variant na konkrétních výrobcích a plánované skladbě zakázek.

Modelový příklad: dílna střídá hranaté polotovary a tvarově odlišné odlitky. Přímá manipulace může vyžadovat odlišná chapadla a ověření každého uchopení. Pokud jsou oba typy obrobků předem upevněné na vhodných paletách, lze sjednotit místo, za které je robot přebírá; konstrukci přípravků a dostupnost obráběných ploch je stále nutné řešit zvlášť.


Co musí být mezi robotem a strojem vyřešené

Řízení potřebuje spolehlivě vyhodnotit dokončení obrábění, přístup do pracovního prostoru, uvolnění a potvrzení upnutí i odjezd robota do povolené polohy. Konkrétní signály a jejich pořadí určí integrátor podle stroje a aplikace. Důležitý je také postup při nedosednutí palety, neúspěšném uchopení nebo přerušení cyklu.

Do návrhu zahrňte nosnost a dosah robota, hmotnost chapadla, těžiště přenášené sestavy a dovolené zatížení všech rozhraní. Posuzuje se celá dráha pohybu včetně okolního vybavení. Čištění upínacích ploch a kontrola jejich stavu musí mít v cyklu konkrétní místo.

Bezpečnost se hodnotí pro celou aplikaci včetně CNC stroje, robota, nástroje a přístupu obsluhy. Rámec integrace průmyslových robotických aplikací řeší ISO 10218-2:2025. Použití kolaborativního robota samo o sobě neznamená, že lze pracoviště provozovat bez ochranných opatření.

K čemu slouží rozhraní ROB-T 3H a ROB-CLA

Robot potřebuje mechanicky i funkčně propojit své rameno s hlavicí nebo výměnným adaptérem. Přehled automatizačních prvků v-tech ukazuje řešení pro tuto část sestavy. Vhodné rozhraní se volí podle zatížení, požadovaného přenosu médií a způsobu výměny.


ROB-T 3H pro výměnné adaptéry a hlavice

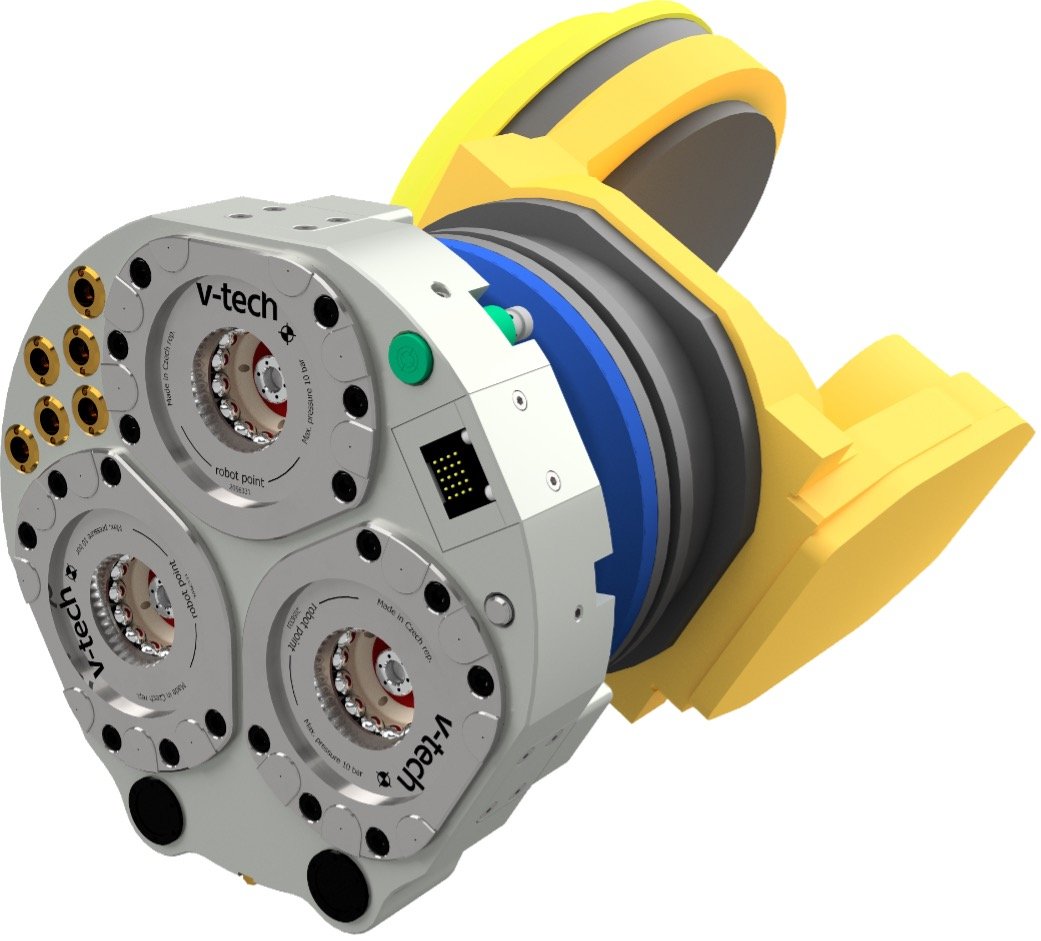
ROB-T 3H je rozhraní mezi průmyslovým robotem a výměnným adaptérem se třemi upínači NES-t 135. Uplatňuje se při automatické výměně úchopných či technologických hlavic nebo v řešeních zakládání palet. Výrobce uvádí pneumatické ovládání, snímání včetně RFID a možnost propojení hydrauliky, pneumatiky i elektrických signálů.

K rozhraní může patřit dokovací zásobník výměnných adaptérů. Standardní provedení má tři pozice s lůžky osazenými snímači polohy a lze je modulárně rozšířit. Potřebné provedení se vybírá podle úlohy, přenášené sestavy a návaznosti na řízení.

pohled na produkt ROB-T 3H
ROB-T 3H se třemi upínači pro připojení výměnného adaptéru. Produktová vizualizace: v-tech s.r.o.


ROB-CLA pro automatickou změnu nástroje robota

ROB-CLA 82 je automatická spojka pro výměnu technologické nebo upínací hlavice robota. Produktová stránka uvádí šest pneumatických propojek, jednu signálovou propojku a možnost dokoupit dokovací stojan se čtyřmi lůžky. Přínosem je možnost měnit nástroj robota podle navazující operace.

Obě řešení plní úlohu rozhraní uvnitř automatizované sestavy. Pro jejich použití je potřeba navrhnout také adaptéry, hlavice, dokování a řídicí sekvenci. Volbu konkrétního prvku nelze odvodit jen z nosnosti robota: záleží i na poloze těžiště, momentech a potřebných přívodech.

Prvek řešení Úloha v automatizaci Co je potřeba sladit
Výměnná paleta Nese připravený obrobek nebo přípravek Základnu, osazenou paletu a manipulaci
Zakladač VITA Propojuje zásobu palet, manipulaci a řízení úloh Stroj, výrobní data a požadovanou kapacitu
ROB-T 3H Připojuje výměnný adaptér nebo hlavici k robotu Zatížení, média, snímače a dokování
ROB-CLA 82 Umožňuje automatickou výměnu nástroje robota Hlavici, propojky a dokovací pozice

Jak připravit výrobu na automatizaci CNC strojů

Připravenost poznáte podle toho, zda lze běžný výrobní cyklus opakovat s předvídatelným výsledkem. Pokud musí obsluha u každého kusu upravovat založení, ručně odstraňovat zachycené třísky nebo měnit korekce bez jasných pravidel, potřebuje proces nejprve stabilizovat.

Před návrhem si ověřte zejména:

  • Opakovatelnost dílů a upnutí: polotovar má stanovené rozměry, opěrné plochy a kontrolovaný způsob založení.
  • Odladěné programy: NC programy odpovídají konkrétním přípravkům, nástrojům a koliznímu prostoru.
  • Technickou připravenost stroje: jsou známé možnosti komunikace, automatického upnutí a přístupu manipulátoru.
  • Stabilitu delšího provozu: je vyřešená životnost nástrojů, třísky, chladicí kapalina a potřebné měření.
  • Organizaci výroby: někdo připravuje palety, doplňuje materiál a odpovídá za správnost výrobních dat.
  • Obnovu po přerušení: obsluha ví, jak po poruše zjistit skutečný stav sestavy a bezpečně navázat na cyklus.

Pro pilotní projekt vyberte opakovanou zakázku nebo skupinu podobných dílů s doloženými prostoji. Předem stanovte, podle čeho přínos vyhodnotíte: doba zastavení při výměně, počet zásahů obsluhy a počet vyrobených shodných kusů. Výsledek porovnejte za obdobných výrobních podmínek.

Shrnutí

Jak začít s automatizací stávajícího CNC pracoviště v 8 krocích

  1. Změřte prostoje. Oddělte seřízení, výměnu dílu a čekání na obsluhu od samotného obrábění.
  2. Vyberte vhodné zakázky. Začněte díly s opakovaným, stabilním procesem.
  3. Prověřte CNC stroj. Ověřte stav, pracovní prostor, komunikaci a možnosti integrace.
  4. Sjednoťte upnutí. Navrhněte kontrolovatelné ustavení a rozhraní pro další rozvoj.
  5. Přesuňte přípravu mimo stroj. Posuďte výměnné palety a organizaci jejich přípravy.
  6. Vyberte způsob manipulace. Porovnejte přímé zakládání dílů a přenos celých palet.
  7. Dopočítejte investici. Zahrňte integraci, bezpečnost, servis i skutečně využitelnou kapacitu.
  8. Ověřte pilotní provoz. Potvrďte kvalitu dílů, získaný čas a postupy při přerušení cyklu.
Automatizace CNC strojů může začít u jednoho dobře zvoleného pracoviště. Pošlete v-tech podklady k nezávazné konzultaci a proberte, zda vaší výrobě pomůže příprava na paletách, automatický zakladač nebo robotická obsluha.

Časté otázky

  • Kdy se vyplatí automatizace CNC?
    Když opakované prostoje nebo závislost na dostupnosti obsluhy omezují výrobu a získanou kapacitu dokážete využít. Návratnost se počítá z konkrétních zakázek, nákladů integrace a čistého dodatečného přínosu. Univerzální hranice počtu kusů ani pevná doba návratnosti neplatí pro každé pracoviště.
  • Co je paletizace CNC?
    Paletizace CNC využívá výměnné palety s upnutými obrobky nebo přípravky. Paleta se připojí k definovanému rozhraní stroje a další sestavu lze připravovat mimo něj. Výměna může být ruční i automatická podle vybavení a navrženého procesu.
  • Jak funguje robotická obsluha CNC?
    Robot přebírá díly nebo palety ze zásobníku, vkládá je do stroje a po obrábění je odebírá. Jeho pohyb je koordinovaný s upínáním, přístupem do stroje a průběhem programu. Součástí aplikace je vyhodnocení potřebných stavů a bezpečnostních funkcí.
  • Lze automatizovat i starší CNC stroj?
    Ano, pokud vyhovuje technický stav, výrobní parametry a možnosti integrace. Před návrhem je nutné ověřit řídicí systém, přístup do pracovního prostoru, ovládání upnutí a bezpečnost celé sestavy. U některých strojů mohou potřebné úpravy ekonomicky zvýhodnit jinou variantu.
  • Znamená automatický zakladač provoz zcela bez lidí?
    Zakladač přebírá výměnu připravených palet. Obsluha dál připravuje díly a nástroje, spravuje výrobní úlohy a řeší údržbu či odchylky. Délka provozu bez přímého zásahu závisí na zásobě práce i na stabilitě obrábění, kontrole a zvládnutí poruchových stavů.

Tento web využívá cookies

Tento web používá k poskytování služeb, personalizaci reklam a analýze návštěvnosti soubory cookie. Používáním tohoto webu s tím souhlasíte. Zobrazit podrobnosti